Quando um rolo de pelotização racha, fura ou simplesmente se desgasta em menos de três meses, a maioria dos supervisores de produção substitui a peça e continua em movimento. Poucos param para perguntar por que o rolo anterior falhou tão cedo. Na produção de rações, biomassa e fertilizantes, a falha dos rolos geralmente depende do tipo do material e da geometria da superfície. O rolo de pellets com ranhura diagonal 100Cr6 é uma escolha frequente porque equilibra a resistência ao desgaste com a resistência ao impacto, enquanto o layout da ranhura diagonal agarra ativamente a alimentação e reduz o deslizamento.
produz matrizes e rolos para peletizadoras desde 1996. Seu rolo de pelotização com ranhura diagonal 100Cr6 é um produto líder na linha de rolos de aço com mola da empresa, projetado para produtores que precisam de compressão consistente em toda a superfície da matriz.
Por que os rolos de pellets com ranhura diagonal 100Cr6 são uma escolha confiável
100Cr6 é um aço para molas com alto teor de carbono e cromo comumente usado em peças de desgaste e ferramentas. Após têmpera e revenido em baixa temperatura, a dureza da superfície normalmente atinge HRC 58–62, enquanto o núcleo retém ductilidade suficiente para absorver choques. Essa combinação é crítica dentro de uma peletizadora, onde os rolos enfrentam contato repetido de alta pressão com a matriz. Comparado com 20CrMnTi ou GCr15, 100Cr6 oferece limites elásticos mais elevados e melhor resistência à fragmentação por fadiga.
O padrão de ranhura diagonal adiciona outra camada de confiabilidade. Como as ranhuras correm em ângulo, o material é puxado para dentro da abertura de laminação de maneira mais suave. Ao contrário da ondulação lateral, que cria uma faixa de contato única, as ranhuras diagonais distribuem a pressão por uma área mais ampla. Muitas fábricas de ração relatam amperagem mais estável e menos variações de fluxo após mudar para esta geometria.
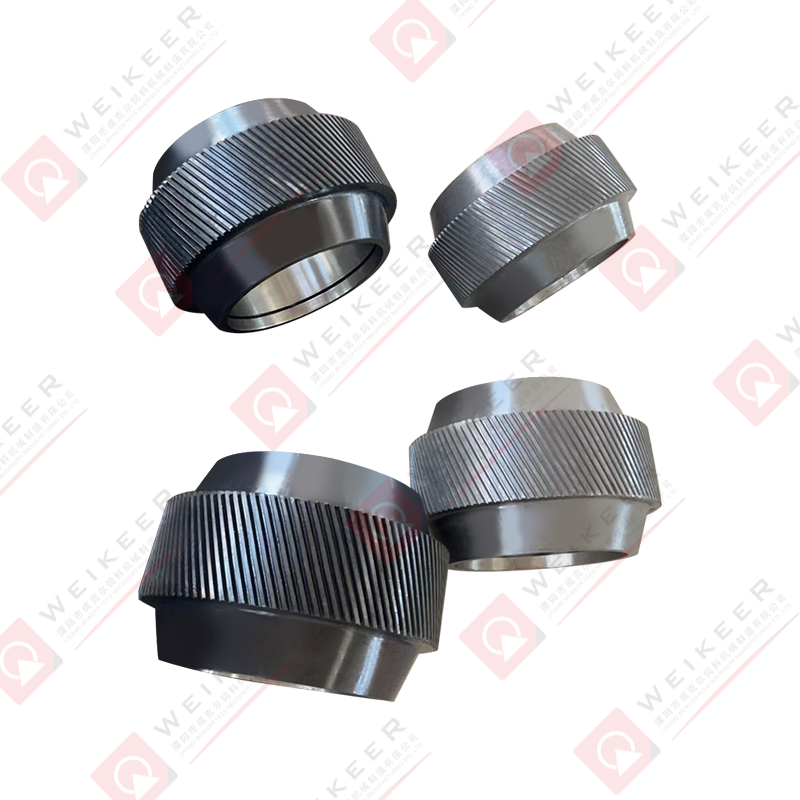 Rolo de pellets com ranhura diagonal 100Cr6 para fluxo de material estável Este rolo de aço 100Cr6 possui ranhuras diagonais que distribuem a pressão de maneira uniforme, reduzindo as variações de vazão. Ele oferece uma opção mais previsível para operações com alto teor de fibra ou umidade variável em comparação com rolos lisos ou ondulados. Ver Produto →
Para operações que lidam com ingredientes ricos em fibras ou umidade variável, isso torna o rolo com ranhura diagonal 100Cr6 uma opção mais previsível do que um rolo liso ou ondulado padrão.
Como a geometria da ranhura diagonal afeta o desempenho da pelotização
As ranhuras diagonais alteram a forma como o material encontra a superfície do rolo. O ângulo da ranhura determina a força com que o material é puxado para dentro da área de estreitamento. Se a ranhura se aproximar da direção axial, o material tende a ser achatado. Se se aproximar da direção circunferencial, a força de agarramento cai muito cedo. Um ângulo diagonal bem projetado alimenta o material em direção aos furos da matriz a uma taxa constante, o que melhora a densidade das partículas e a aparência da superfície.
A profundidade do sulco também precisa se adaptar à matéria-prima. Para ração aquática, que contém amido e partículas finas, uma ranhura mais rasa com fricção moderada funciona melhor. Para pellets de biomassa de madeira ou palha, o material é fibroso e elástico, portanto, sulcos diagonais mais profundos mantêm a alimentação estável. Estes parâmetros não são universais; uma fábrica deve recomendar a geometria com base na sua receita de alimentação real. Você pode ler mais sobre isso em nosso artigo sobre otimizando o design do rolo de prensa .
Como o acoplamento do rolo e da matriz afeta a vida útil
O rolo não é um componente independente. Seu desempenho depende da folga adequada com a matriz do anel. Se a folga for muito pequena, o calor de fricção aumenta, o que pode danificar o rolamento ou amolecer a superfície da ranhura. Se a folga for muito grande, a camada de material torna-se espessa e o rolo derrapa, diminuindo a produção. Um ponto de partida prático é ajustar a folga com base no diâmetro do furo da matriz e no tamanho da partícula, geralmente dentro de alguns décimos de milímetro.
Outra questão que muitas vezes passa despercebida é se a linha de contato entre o rolo e a matriz é uniforme. Se o eixo do rolo não estiver paralelo ao furo da matriz, apenas uma extremidade do rolo toca a matriz. Isto concentra o desgaste em uma pequena área e reduz a vida útil do rolo. É por isso que um fabricante com capacidade de usinagem CNC é mais importante do que um preço mais baixo.
Principais etapas de fabricação de um rolo de pelotização com ranhura diagonal 100Cr6
Transformar uma peça bruta 100Cr6 em um rolo de ranhura diagonal acabado requer várias etapas controladas. O torneamento em desbaste é seguido de tratamento térmico. Na têmpera, a taxa de aquecimento e o tempo de permanência devem ser cuidadosamente gerenciados para evitar descarbonetação e superaquecimento. A temperatura de revenido então define o equilíbrio final entre dureza e tenacidade. O subtemperamento leva a superfícies quebradiças; o revenido excessivo reduz a dureza e a resistência ao desgaste.
Após o tratamento térmico, o rolo passa por retificação e usinagem de ranhuras. Uma máquina CNC como a HTT KH-4-100 permite que a profundidade, o passo e o ângulo da ranhura sejam mantidos dentro de tolerâncias restritas. Depois vem o tratamento de superfície e a inspeção final, que normalmente cobrem dureza, circularidade, equilíbrio dinâmico e qualidade visual. Qualquer desvio nessas etapas aparecerá como um mau desempenho dos rolos na área de produção.
O que procurar ao selecionar uma fábrica de rolos
Para gerentes de manutenção e pessoal de compras, avaliar uma fábrica de rolos se resume a algumas questões práticas:
- A fábrica pode fornecer um certificado de material e um relatório de dureza para o grau 100Cr6?
- Como as tolerâncias das ranhuras são medidas? A fábrica usa CMM ou medidores dedicados?
- A fábrica aceita pedidos personalizados de pequenos lotes ou usinagem a partir de desenhos?
- Qual é o prazo de entrega típico e a fábrica executa seu próprio tratamento térmico?
- A fábrica pode fornecer desenhos dimensionais para configurações de montagem de múltiplas prensas?
Esses detalhes separam um fornecedor de componentes de um fornecedor de soluções. Liyang Weikeer tem mais de 300 funcionários, ativos fixos acima de CNY 30 milhões e experiência em exportação abrangendo mais de 200 países, o que indica capacidade para lidar com pedidos em lote e padrões variados.
Você pode começar revisando a linha completa de rolos de aço de mola 100Cr6 para entender as opções de superfície disponíveis.
Como garantir a compatibilidade com sua peletizadora existente
Nem todos os rolos de peletização compartilham a mesma estrutura de montagem. O diâmetro do eixo, a largura da caixa do rolamento e o método de travamento são as dimensões críticas que determinam se um rolo pode ser instalado diretamente. Para marcas comuns de peletizadoras, a Weikeer possui ferramentas e desenhos existentes, mas o modelo exato e o lote ainda precisam ser confirmados. Para equipamentos não padronizados, a fábrica pode medir uma amostra e criar um desenho de usinagem. Contanto que você forneça o rolo antigo ou um desenho 2D, a produção pode começar.
Ao solicitar um orçamento, é útil incluir o modelo da peletizadora, o diâmetro interno da matriz, o diâmetro externo e a largura do rolo, o tamanho do rolamento e uma foto da face atual do rolo. Isso fornece à fábrica as informações necessárias para evitar erros dimensionais que podem causar vibração ou desalinhamento.
Aplicações típicas e recomendações de manutenção
O rolo ranhurador diagonal 100Cr6 tem melhor desempenho nas seguintes situações:
- Linhas de pellets de biomassa usando palha de milho, casca ou outros materiais ricos em fibras.
- Produção de rações para aves e gado onde a consistência do tamanho das partículas é importante.
- Fertilizante orgânico ou material fermentado formando-se com umidade flutuante.
- Granulação de fertilizante composto de alto rendimento onde o tempo de inatividade é caro.
Em termos de manutenção, remova e limpe o rolo toda vez que trocar a matriz. Verifique a superfície da ranhura quanto a sinais de fadiga do metal. Se as ranhuras parecerem superficiais ou se surgirem fissuras finas, substitua o rolo antes que ele falhe completamente. Além disso, lubrifique os rolamentos regularmente. A lubrificação insuficiente causa desgaste do eixo e rotação irregular do rolo.
Voltando ao problema original: uma vida curta do rolo raramente é uma questão de azar. Geralmente é uma incompatibilidade entre material, design e condições de aplicação. O rolo de ranhura diagonal 100Cr6 oferece um caminho equilibrado porque combina um alto limite elástico com uma geometria de ranhura que manuseia ativamente o material. Para concretizar esse potencial, o rolo deve vir de uma fábrica que controle todas as etapas, desde o tratamento térmico até a inspeção final. está configurada exatamente para essa necessidade.


 中文简体